Film laminasi Kain AL/Fiberglass adalah film dengan kinerja biaya sangat tinggi, terutama kinerja...
See Details
EN

Berita Industri
Rumah / Berita / Berita Industri / Apa Sebenarnya Film Laminasi Kain AL/Non-Anyaman itu dan Mengapa Digunakan di Banyak Industri?
Apa Sebenarnya Film Laminasi Kain AL/Non-Anyaman itu dan Mengapa Digunakan di Banyak Industri?
Tanggal:Jun 01, 2026
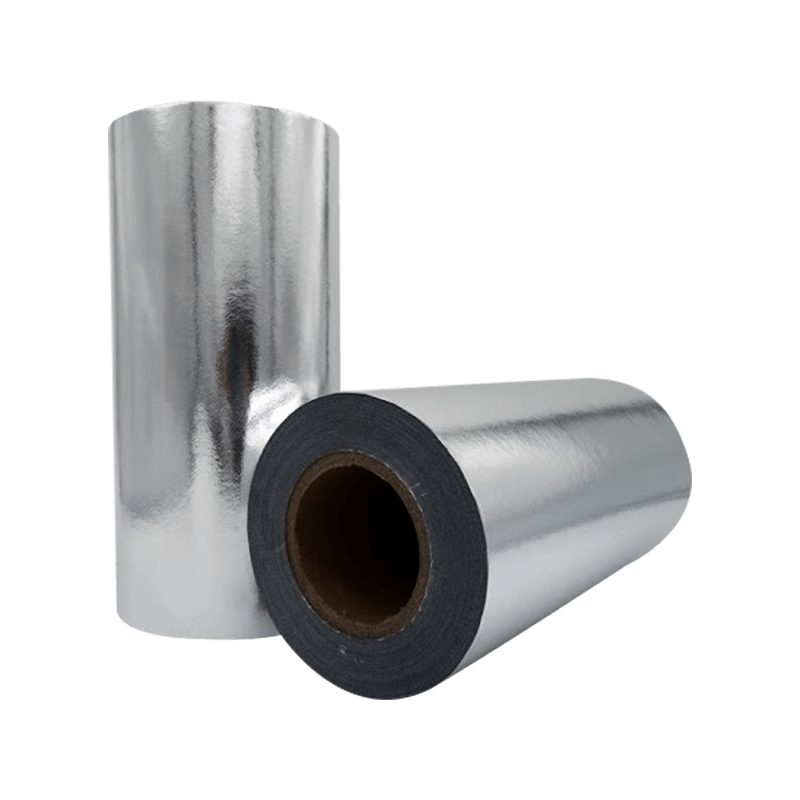
Film laminasi kain AL/bukan tenunan adalah bahan komposit yang dibentuk dengan mengikat lapisan aluminium foil ke substrat kain bukan tenunan, menghasilkan lembaran fleksibel yang menggabungkan sifat penghalang dan reflektif aluminium dengan kekuatan, kemudahan bernapas, dan stabilitas dimensi tekstil bukan tenunan. Kombinasi ini mengatasi keterbatasan mendasar dari masing-masing bahan: aluminium foil saja rentan terhadap robekan dan pembentukan lubang jarum akibat tekanan mekanis, sedangkan kain bukan tenunan saja tidak memberikan perlindungan berarti terhadap kelembapan, gas, atau panas radiasi. Bersama-sama, laminasi mencapai tingkat kinerja yang tidak dapat dicapai oleh kedua komponen secara terpisah, itulah sebabnya film laminasi kain AL/bukan tenunan telah menjadi bahan standar dalam aplikasi insulasi, pengemasan, medis, dan industri di seluruh dunia.
Apa Sebenarnya Film Laminasi Kain AL/Non-Anyaman
Sebutan "AL" mengacu pada komponen aluminium foil — biasanya merupakan aluminium foil murni komersial yang bersifat lunak dan memiliki ketebalan mulai dari 6 mikron hingga 25 mikron, bergantung pada penghalang aplikasi dan persyaratan fleksibilitas. Komponen kain bukan tenunan yang paling umum adalah polipropilena spunbond (PP), poliester spunbond (PET), atau komposit spunlace, dengan berat dasar berkisar antara 20 g/m² hingga 80 g/m² untuk konstruksi laminasi standar. Kedua lapisan tersebut digabungkan melalui laminasi perekat, ikatan termal, atau lapisan ekstrusi, menciptakan lembaran terpadu yang berperilaku mekanis seperti tekstil sekaligus memberikan impermeabilitas permukaan foil logam.
Laminasi dapat diproduksi sebagai konstruksi AL/non-anyaman dua lapis atau sebagai komposit multilapis yang menggabungkan film tambahan — seperti polietilen (PE) atau polipropilen (PP) — pada satu atau kedua permukaan luar untuk menambah kemampuan penyegelan panas, ketahanan kelembapan pada sisi kain, atau ketahanan tusukan tambahan. Konstruksi tiga lapis yang menggabungkan film PE, aluminium foil, dan kain non-anyaman sangat umum digunakan pada lapisan isolasi dan aplikasi penghalang uap di mana lapisan PE bagian luar memberikan ketahanan terhadap cuaca dan permukaan bagian dalam non-anyaman memberikan stabilitas dimensi dan kemudahan penerapan perekat selama pemasangan.
Komposit yang dihasilkan dicirikan oleh tampilan dan tangan yang sangat berbeda di setiap sisinya: permukaan aluminium menghadirkan permukaan logam yang cerah dan reflektif, sedangkan permukaan non-anyaman memiliki tampilan kain yang lembut, matte, dan bertekstur serat. Asimetri ini penting secara fungsional — dalam banyak aplikasi, permukaan aluminium diorientasikan untuk memantulkan panas radiasi atau memberikan penghalang uap, sedangkan permukaan non-anyaman diikat, dilekatkan, atau dijahit ke bahan yang berdekatan dalam rakitan.
Sifat Fisik dan Fungsional Utama
Profil kinerja film laminasi kain AL/non-anyaman ditentukan oleh kontribusi gabungan komponen aluminium dan non-anyamannya. Memahami sifat-sifat ini secara individual dan dalam kombinasi menjelaskan mengapa bahan ini ditentukan dalam berbagai macam aplikasi yang menuntut.
Kinerja Penghalang
Aluminium foil dengan ketebalan di atas sekitar 9 mikron memberikan penghalang yang hampir sempurna terhadap uap air, oksigen, cahaya, dan senyawa aromatik — mencapai laju transmisi uap air (WVTR) di bawah 0,01 g/m²/hari dan laju transmisi oksigen (OTR) secara efektif nol dalam kondisi pengujian standar. Nilai penghalang ini termasuk yang tertinggi yang dapat dicapai dalam bentuk bahan fleksibel, melebihi film metalisasi (yang hanya menyimpan 40–80 nm uap aluminium pada substrat polimer) dengan beberapa kali lipat besarnya. Lapisan pendukung non-anyaman menjaga kinerja penghalang ini dalam penanganan mekanis dengan mencegah foil menjadi kusut dan membuat lubang kecil, yang merupakan mode kegagalan utama dalam aplikasi aluminium foil yang tidak didukung.
Reflektivitas dan Ketahanan Termal
Permukaan aluminium cerah memantulkan 95% hingga 97% panas radiasi yang terjadi, menjadikan laminasi AL/non-anyaman sebagai penghalang radiasi yang efektif ketika permukaan aluminium berorientasi ke sumber panas dengan celah udara minimal 19 mm pada sisi reflektif. Dalam aplikasi insulasi bangunan, reflektifitas pancaran ini adalah mekanisme kinerja termal utama — bahan tersebut tidak berfungsi sebagai isolator massal seperti yang dilakukan oleh batt fiberglass atau papan busa, namun mengurangi perolehan atau kehilangan panas melalui atap, dinding, dan lantai dengan memantulkan radiasi infra merah gelombang panjang, bukan menyerapnya. Bahan pelapis non-anyaman tidak mempengaruhi reflektifitas secara signifikan selama permukaan aluminium tetap bersih dan tidak rusak.
Kekuatan Mekanik dan Ketahanan Sobek
Kekuatan tarik dan ketahanan sobek laminasi AL/non-woven ditentukan terutama oleh komponen non-woven. Bahan bukan tenunan Spunbond PP dengan berat dasar 40–60 g/m² memberikan kekuatan tarik sebesar 150–300 N/5cm pada arah mesin dan 100–250 N/5cm pada arah melintang, dengan perpanjangan putus sebesar 40% hingga 80%. Hal ini memberikan keuletan laminasi yang cukup untuk menyesuaikan diri dengan permukaan yang tidak rata selama pemasangan tanpa robek, sementara permukaan aluminium memberikan kontribusi kekakuan yang menahan kendur atau deformasi karena beratnya sendiri melintasi jarak bentang yang ditemui dalam aplikasi pembungkus bangunan atau insulasi saluran. Nilai kekuatan sobek Elmendorf untuk konstruksi AL/bukan tenunan umumnya berkisar antara 800 mN hingga 2.500 mN, cukup untuk proses pemasangan mekanis termasuk stapel, paku, dan pengikatan pita.
Tinjauan komparatif rentang properti utama untuk konstruksi film laminasi AL/non-anyaman standar ditunjukkan di bawah ini:
| Properti | Nilai/Rentang Khas | Standar Tes |
|---|---|---|
| Berat Dasar Total | 60–180 gram/m² | ISO 536 |
| WVTR (38°C / 90% RH) | < 0,02 g/m²/hari | ASTM E96 |
| Reflektivitas Matahari (wajah AL) | 95%–97% | ASTM C1371 |
| Kekuatan Tarik (MD) | 150–350 N/5cm | ISO 1924 |
| Emisivitas (wajah AL) | 0,03–0,05 | ASTM C1371 |
| Kisaran Suhu Pengoperasian | −40°C hingga 120°C | Spesifikasi pabrikan |
Aplikasi Utama di Seluruh Industri
Kombinasi properti film laminasi AL/non-anyaman — kinerja penghalang tinggi, reflektifitas pancaran, daya tahan mekanis, dan fleksibilitas ringan — memposisikannya sebagai bahan fungsional di berbagai industri. Setiap aplikasi mengeksploitasi subset spesifik dari properti ini dalam konteks pengoperasian yang berbeda.
- Kelongsong insulasi bangunan: Laminasi AL/non-anyaman adalah bahan pelapis standar pada papan fiberglass, gulungan wol mineral, dan produk insulasi papan busa yang digunakan pada dinding, atap, dan lantai. Permukaan aluminium memantulkan pancaran panas dan bertindak sebagai penghambat uap, sedangkan lapisan belakang non-anyaman mengikat secara perekat ke inti insulasi dan memberikan ketahanan sobek selama pemotongan dan pemasangan stapel. Permukaan FSK (foil-scrim-kraft) mewakili varian dari konstruksi ini di mana scrim kaca penguat digabungkan antara aluminium dan lapisan kertas kraft untuk meningkatkan ketahanan sobek dalam aplikasi insulasi saluran.
- Pembungkus saluran HVAC dan pelapis saluran: Sistem insulasi saluran fleksibel menggunakan laminasi AL/non-anyaman sebagai jaket penghalang uap luar, melindungi lapisan insulasi wol mineral atau fiberglass dari infiltrasi kelembapan dan memberikan permukaan luar yang dapat dibersihkan dan tahan lama. Permukaan aluminium menahan pembentukan kondensasi pada permukaan saluran di lingkungan lembab, dan substrat non-anyaman mengakomodasi pelenturan berulang yang terjadi selama pemasangan sistem saluran tanpa delaminasi.
- Kemasan fleksibel untuk makanan dan obat-obatan: Laminasi multi-lapis yang menggabungkan aluminium foil yang direkatkan ke substrat kain bukan tenunan atau tenunan digunakan dalam kantong retort, kantong stand-up, dan penutup kemasan melepuh yang memerlukan kombinasi kinerja penghalang, ketahanan terhadap tusukan, dan kemampuan penyegelan panas (disediakan oleh lapisan dalam PE atau PP). Komponen bukan tenunan memberikan integritas struktural yang mencegah foil bocor selama penanganan pengisian, penyegelan, dan distribusi.
- Pakaian pelindung dan selimut termal darurat: Laminasi AL/non-anyaman yang ringan digunakan dalam baju pelindung sekali pakai, selimut darurat untuk bertahan hidup, dan pakaian pelindung panas radiasi untuk pekerja industri. Permukaan aluminium memantulkan radiasi infra merah yang dipancarkan tubuh dalam aplikasi selimut bertahan hidup, sehingga mengurangi kehilangan panas dalam skenario risiko hipotermia. Substrat non-anyaman memberikan ketahanan terhadap tirai dan sobek yang diperlukan untuk produk yang dapat dipakai, serta kemampuan bernapas yang cukup untuk mencegah penumpukan kelembapan berlebihan dalam aplikasi garmen.
- Bidang pertanian dan hortikultura meliputi: Penutup tanah AL/bukan tenunan yang reflektif dan lapisan pelindung tanaman digunakan untuk mengatur suhu tanah, menekan pertumbuhan gulma, dan memantulkan radiasi aktif fotosintesis ke atas hingga ke kanopi tanaman. Substrat non-anyaman memberikan porositas yang cukup untuk pertukaran gas dan penetrasi air, sedangkan permukaan aluminium mengatur beban panas matahari di permukaan tanah.
- Pelindung panas otomotif: Pelindung panas di bawah kap dan bagian bawah bodi kendaraan menggunakan laminasi AL/non-anyaman untuk melindungi komponen yang sensitif terhadap suhu dari sistem pembuangan dan panas radiasi mesin. Kombinasi reflektifitas, bobot ringan, dan fleksibilitas memungkinkan pelindung ini dibentuk sesuai geometri kompleks selama perakitan kendaraan.
Bagaimana Film Laminasi Kain AL/Non-Anyaman Diproduksi
Pembuatan film laminasi AL/bukan tenunan adalah proses konversi yang mengikat aluminium foil pra-produksi dan gulungan kain bukan tenunan menjadi komposit terpadu menggunakan salah satu dari tiga teknologi pengikatan utama: laminasi perekat kering, laminasi perekat basah, atau laminasi ekstrusi. Pilihan metode pengikatan bergantung pada kekuatan ikatan yang diperlukan, kisaran suhu penggunaan akhir, kebutuhan pemrosesan bebas pelarut, dan persyaratan kecepatan produksi.
Laminasi Perekat Kering
Dalam laminasi perekat kering — metode yang paling banyak digunakan untuk konstruksi AL/non-anyaman — perekat berbahan dasar pelarut atau berbahan dasar air diaplikasikan pada permukaan aluminium foil menggunakan kepala pelapis gravure atau batang koma, biasanya dengan berat lapisan 2 hingga 5 g/m² kering. Foil yang dilapisi melewati oven pengeringan pada suhu 60°C hingga 100°C untuk menguapkan pelarut pembawa atau air, meninggalkan lapisan perekat yang kering dan lengket. Aluminium foil dan kain bukan tenunan kemudian disatukan di bawah tekanan nip di stasiun laminasi, dan komposit tersebut dililitkan ke gulungan utama. Setelah masa pengawetan selama 24 hingga 72 jam pada suhu dan kelembapan yang terkendali — selama masa perekat mencapai kekuatan ikatan silang terakhirnya — gulungan induk dipotong hingga lebar akhir di stasiun pemotongan. Laminasi kering menghasilkan ikatan dengan kekuatan kulit yang biasanya berkisar antara 1,5 hingga 4,0 N/15mm, cukup untuk sebagian besar aplikasi insulasi, pengemasan, dan garmen.
Laminasi Ekstrusi
Laminasi ekstrusi memasukkan polimer cair — yang paling umum adalah polietilen densitas rendah (LDPE) pada suhu 280°C hingga 320°C — di antara aluminium foil dan substrat kain bukan tenunan saat keduanya berkumpul di ujung gulungan bertekanan dan gulungan dingin. Polimer cair bertindak secara bersamaan sebagai bahan pengikat dan sebagai lapisan fungsional tambahan, berkontribusi terhadap kemampuan penyegelan panas atau meningkatkan ketahanan kelembaban pada laminasi akhir. Laminasi ekstrusi lebih disukai bila diperlukan konstruksi tiga lapis PE/AL/non-anyaman, karena menghasilkan komposit dalam satu lintasan daripada memerlukan langkah laminasi berurutan. Kecepatan jalur 150 hingga 400 meter per menit dapat dicapai, menjadikan laminasi ekstrusi sebagai pilihan throughput yang lebih tinggi untuk laminasi komoditas bervolume besar.
Parameter Pengendalian Mutu dalam Produksi Laminasi
Kualitas laminasi yang konsisten memerlukan pemantauan terus menerus terhadap beberapa parameter proses selama produksi. Titik kendali kritis meliputi:
- Keseragaman berat lapisan perekat di seluruh lebar web — variasi yang lebih besar dari ±10% biasanya menghasilkan variasi kekuatan ikatan yang terlihat pada laminasi akhir
- Tekanan dan suhu gigit pada titik laminasi — tekanan yang tidak mencukupi menyebabkan area tidak terikat; suhu berlebih dapat merusak media non-anyaman yang sensitif terhadap panas
- Kontrol tegangan jaring pada kedua media terlepas — ketidakseimbangan tegangan antara foil dan jaring non-anyaman menyebabkan kerutan, kerutan, dan kesalahan registrasi pada konstruksi cetakan
- Pengujian kekuatan kupas pada sampel yang diambil secara berkala — biasanya setiap 500 hingga 1.000 meter produksi — untuk memverifikasi pengawetan perekat dan integritas ikatan
- Inspeksi lubang jarum menggunakan sistem deteksi cahaya yang ditransmisikan — penting untuk aplikasi farmasi dan pengemasan makanan di mana persyaratan integritas penghalang ditentukan pada nol lubang kecil yang dapat dideteksi per meter persegi
Laminasi jadi biasanya dipasok dalam bentuk gulungan di atas kertas atau inti plastik, dengan lebar gulungan dari 500mm hingga 2.000mm dan panjang gulungan dari 500m hingga 5.000m tergantung pada berat dasar konstruksi. Pemotongan ke lebar yang ditentukan pelanggan dilakukan sebagai langkah konversi terakhir sebelum pengiriman, dengan toleransi dimensi ±1 mm pada standar lebar celah di sebagian besar spesifikasi konverter.
Memilih Konstruksi Laminasi AL/Non-Anyaman yang Tepat untuk Aplikasi Anda
Dengan tersedianya berbagai jenis substrat non-anyaman, ketebalan aluminium foil, metode pengikatan, dan lapisan tambahan opsional, penentuan konstruksi laminasi AL/non-anyaman yang benar memerlukan parameter material yang sesuai dengan permintaan aplikasi, bukan standar produk standar. Pertimbangan berikut memandu proses seleksi ini secara efektif.
Untuk aplikasi pelapis insulasi dan pelapis bangunan yang ketahanan sobek selama pemasangan stapel merupakan persyaratan mekanis utama, PP non-anyaman spunbond dengan berat 40–50 g/m² dikombinasikan dengan aluminium foil 9–12 mikron melalui laminasi perekat kering memberikan keseimbangan optimal antara kemampuan penanganan dan kinerja penghalang dengan biaya ekonomis. Jika diperlukan ketahanan sobek yang lebih tinggi — misalnya pada insulasi saluran komersial atau penghalang uap ruang merangkak — konstruksi yang diperkuat scrim atau bahan non-anyaman yang lebih berat dengan berat 60–80 g/m² adalah jalur peningkatan yang tepat.
Untuk aplikasi pengemasan fleksibel yang memerlukan segel kedap udara, diperlukan konstruksi tiga lapis dengan lapisan PE atau CPP bagian dalam yang dapat ditutup dengan panas, dan ketebalan aluminium foil harus ditentukan minimal 9 mikron untuk memastikan kinerja penghalang bebas lubang jarum setelah tekanan lentur pada pengisian dan penyegelan kantong. Untuk aplikasi pakaian pelindung dan selimut darurat yang mengutamakan berat kemasan dan tirai, aluminium foil yang lebih tipis berukuran 6–7 mikron dipadukan dengan spunbond non-anyaman berbobot 20–30 g/m² yang ringan meminimalkan berat dasar total sekaligus mempertahankan reflektifitas dan kinerja penghalang yang penting bagi fungsi produk.
Produk terkait
-
-
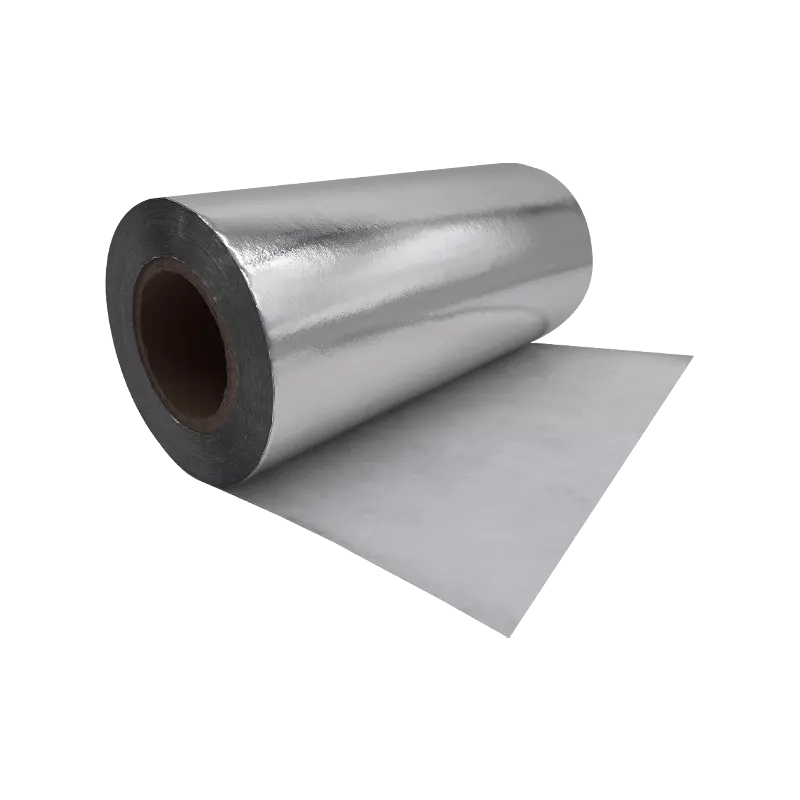
AL/Film Laminasi Kain Non-Anyaman adalah material komposit hemat biaya yang mengintegrasikan sifa...
See Details -
Film Laminasi AL/PET adalah film komposit berkinerja tinggi yang menggabungkan penghalang logam a...
See Details -
FSK: Produk ini mengadopsi struktur komposit aluminium foil dan kertas kraft, dan dengan mengguna...
See Details -
Film Laminasi AL/PE menggabungkan sifat penghalang aluminium foil dengan fleksibilitas dan kemamp...
See Details -
Struktur lapisan ganda ini secara signifikan meningkatkan sifat penghalang, daya tahan, dan efekt...
See Details

